Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Alle rettigheder forbeholdes.
Links Sitemap RSS XML Privatlivspolitik
Efterhånden som efterspørgslen efter pålidelige engangsovervågningsprodukter fortsætter med at forme fremstillingen af medicinske forbrugsstoffer, ser EKG-elektrodeproducenter nærmere på, hvordan individuelle produktionstrin fungerer sammen. Producenter har i stigende grad brug for en proces, der håndterer følsomme materialer konsekvent, begrænser undgåeligt spild og giver klare kontrolpunkter fra indgående ruller til færdige elektroder.
For mange fabrikker ligger den vigtigste mulighed i at forbinde hydrogelbelægning, laminering, komponentplacering og præcisionsskæring i en koordineret arbejdsgang. Når disse faser er planlagt som én proces frem for separate øer, kan produktionshold bedre styre materialebevægelser, reducere gentagen håndtering og identificere kilden til kvalitetsvariation hurtigere.
En engangs-EKG-elektrode kan se simpel ud, når den ses som en færdig genstand, men dens struktur kan involvere flere funktionelle lag. Afhængigt af designet kan disse omfatte et bagsidemateriale, ledende hydrogel, klæbende elementer, en snap- eller fligkonnektor, en frigørelsesforing og nogle gange en ledningstråd. Hvert lag har sine egne håndteringsegenskaber. En uoverensstemmelse i spænding, justering, belægning eller binding på et trin kan påvirke den næste operation.
Dette er en af grundene til, at producenterne gennemgår hele produktionsforløbet, før de investerer i nyt udstyr. AnEKG-elektrodeproduktionsmaskine bør vurderes ikke kun ud fra dets nominelle output, men også ud fra hvordan det fodrer materialer, opretholder registreringen, håndterer skrot og giver operatørerne mulighed for at overvåge procesforholdene.
For linjer, der anvender ledende hydrogel internt, er belægning et kritisk trin. Belægningens ydeevne kan påvirkes af formuleringen, viskositeten, substratets tilstand, linjehastigheden, temperaturen og hærdningsmetoden. Hvis belægningen er ujævn, eller materialet ikke har nået den krævede tilstand før nedstrømsbehandling, kan senere trin afsløre problemer såsom inkonsekvente kanter, overførsel til foringer eller variation mellem færdige emner.
Automatisering kan hjælpe ved at koordinere banehastigheden med belægningsenheden og hærdningssektionen, samtidig med at det er nemmere at registrere og gentage nøgleindstillinger. Automatisering er dog ikke en erstatning for procesudvikling. Producenter skal stadig etablere passende materialespecifikationer, verificere hærdningsbetingelser og teste den færdige elektrode mod dens tilsigtede ydeevnekrav.
Nogle producenter bruger præ-gelerede ruller i stedet for at belægge hydrogel på linjen. Det rigtige valg afhænger af forventet efterspørgsel, tilgængelig teknisk ekspertise, råmaterialeforsyning, produktdesign og omkostningerne ved at drive hver rute. En fornuftig investeringssammenligning bør tage højde for hele processen, ikke kun købsprisen for en belægningsenhed.
Efter belægning eller ved bearbejdning af forgelerede materialer skal lagene samles i den korrekte position. I en manuel eller løst forbundet proces kan operatører blive nødt til at overføre ruller mellem stationer, justere materialer eller gentagne gange kontrollere referencemærker. Disse ekstra berøringer kan introducere variation og bremse linjen, især når et produkt har flere lag eller et lille aktivt område.
Integreret materialestyring og kontrolleret spænding kan hjælpe med at holde banen stabil, når den bevæger sig gennem laminerings- og komponentplaceringsstationer. Sensorer, registreringsmærker og justerbare guider kan understøtte mere ensartet positionering, men deres effektivitet afhænger af materialet og produktgeometrien. Tynde nonwovens, film, ledende stoffer og gel-coatede væv reagerer ikke altid på samme måde på spændings- eller hastighedsændringer.
Af denne grund bør fabrikanter validere automatisering ved hjælp af repræsentative produktionsmaterialer, ikke kun tomme serier eller demonstrationsruller. Sådanne forsøg hjælper også ingeniører med at sætte realistiske grænser for hastighed, justeringstolerance og acceptabel nedetid.
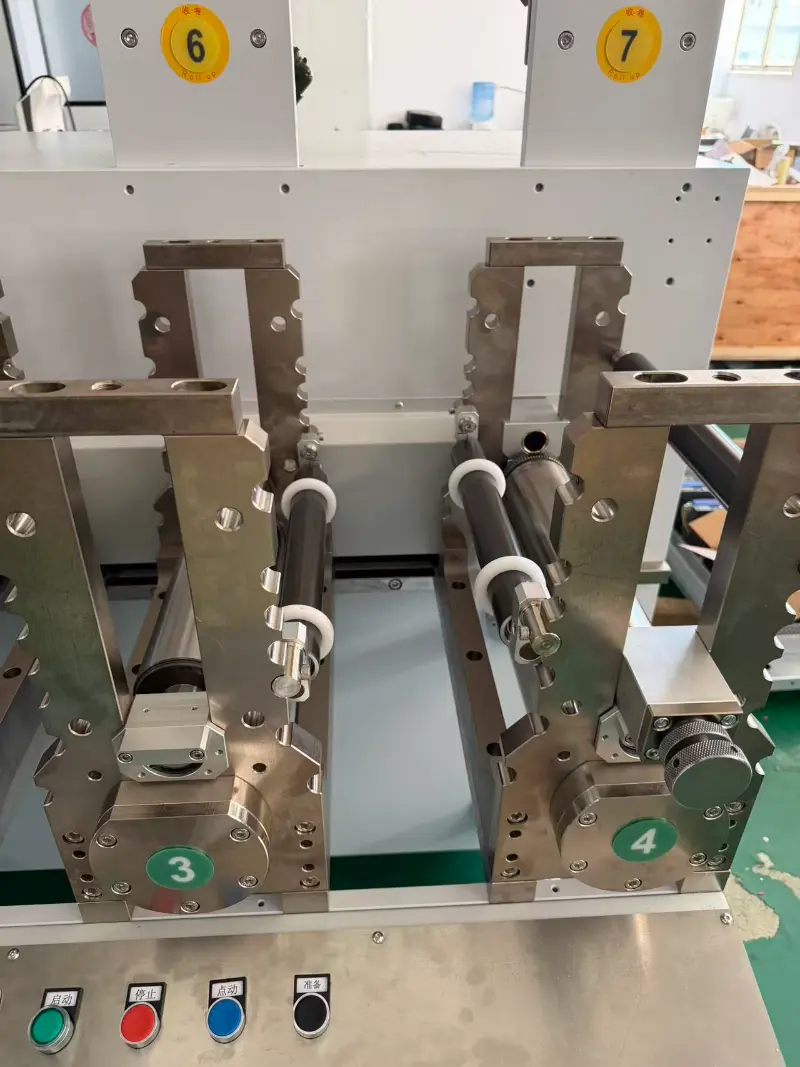
Udstansning giver elektroden dens endelige kontur og hjælper med at definere, hvordan materialelagene flugter rundt om det aktive område. I enten roterende eller andre skærearrangementer har værktøjsdesign, materialetykkelse, foringsegenskaber, registreringsnøjagtighed og affaldsfjernelse alle indflydelse på resultatet.
Dårligt kontrolleret skæring kan efterlade ufuldstændige snit, beskadigede foringer, uregelmæssige kanter eller affald, der ikke strippes rent. Disse problemer kan forårsage afbrydelser længere langs linjen og øge materialeforbruget. En velkonfigureret EKG-elektrodeproduktionsmaskine skal derfor evalueres med den faktiske produktstruktur og skærelayout i tankerne. Antallet af hulrum, afstanden mellem delene, banens bredde og retningen, hvori skrot fjernes, kan alle påvirke det anvendelige output.
Den bedste indstilling er ikke altid den højeste mekaniske hastighed. En linje, der kører lidt langsommere, men med pålidelig registrering og ren affaldsfjernelse, kan levere mere acceptable produkter pr. skift end en hurtigere linje, der kræver hyppige stop og justeringer. Producenter bør sammenligne output af gode stykker, omstillingstid, skrothastighed og uplanlagte stop sammen med tallet for overskriftshastighed.
Automatisering kan gøre procesforhold mere gentagelige, men det fastslår ikke, at en færdig elektrode er sikker eller effektiv i sig selv. Kvalitetsplanlægning skal afspejle produktets påtænkte anvendelse, materialer, elektriske design, hudkontaktforhold og erklærede holdbarhed. Afhængigt af produktet skal producenterne muligvis vurdere egenskaber såsom elektrisk ydeevne, vedhæftning, materialekompatibilitet, dimensionskonsistens og stabilitet over tid.
In-line-tjek kan hjælpe med at identificere synlige defekter, manglende komponenter, positionsfejl eller afvigelser fra definerede procesgrænser, før en stor mængde materiale behandles. Prøveudtagning og test af færdige produkter er stadig vigtige, fordi ikke alle præstationskarakteristika kan bekræftes af et kamera eller en sensor på produktionslinjen. Kvalitetsregistreringer bør også forbinde materialebatches, maskinindstillinger, inspektionsresultater og korrigerende handlinger, så et problem kan undersøges i stedet for blot at blive opdaget.
En kvalificeret elektrodeproduktionsmaskine bør gøre kritiske indstillinger tilgængelige for uddannede operatører og understøtte en dokumenteret tilgang til omstillinger og fejlhåndtering. Selve udstyret er kun en del af kvalitetssystemet; produktspecifikationer, validerede procedurer, leverandørkontrol, operatørtræning og afsluttende test er fortsat afgørende.
Før de vælger en linje, bør producenterne definere de elektrodedesign, der skal produceres, forventet output, rullebredder, lagkonstruktion, konnektortype og acceptabel omskiftningstid. For eksempel kan konnektorplacering, ledningsfastgørelse, inspektion og emballeringskrav variere betydeligt mellem produktfamilier.
En praktisk maskinevaluering bør omfatte repræsentative prøver, materialespecifikationer, et foreslået procesflow og klare acceptkriterier for forsøgsproduktion. Købere bør spørge, hvordan opskriftsindstillinger opbevares, hvordan en ny størrelse indføres, hvilke sliddele der kræver regelmæssig udskiftning, og hvilken support der er tilgængelig for installation og operatøruddannelse.
For producenter, der planlægger at udvide eller modernisere en linje, enEKG-elektrodeproduktionsmaskine skal konfigureres omkring det påkrævede produkt og verificeres med dets faktiske materialer.
Det næste trin i fremstillingen af EKG-elektroder vil sandsynligvis ikke blive defineret af automatisering alene. Dens værdi vil komme fra, hvor godt belægning, materialehåndtering, laminering, skæring, inspektion og produktionsoptegnelser fungerer sammen. Anlæg, der kombinerer realistisk procesvalidering med velintegreret udstyr, kan træffe bedre informerede beslutninger om output, materialebrug og kvalitetsforbedring.
Efterhånden som produktionskravene bliver mere varierede, er den mest nyttige automatiseringsstrategi at starte med produktet, kortlægge processen, identificere kilder til variation og derefter vælge udstyr, der imødekommer disse behov. Med denne tilgang kan producenter forfølge større konsistens uden at antage, at højere hastighed automatisk betyder bedre produktionsydelse.
Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Alle rettigheder forbeholdes.
Links Sitemap RSS XML Privatlivspolitik