Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Alle rettigheder forbeholdes.
Links Sitemap RSS XML Privatlivspolitik
Junssen, en Kina-baseret producent og leverandør af automationsudstyr, leverer tilpassedePneumatic Blanking Dieløsninger til producenter, der søger ensartet skærekvalitet, fleksible værktøjskonfigurationer og effektiv behandling af tynde og fleksible materialer. Ved at bruge trykluft til at drive skæremekanismen, kan denne type matrice understøtte gentagelige blanking-operationer i emballage, medicinske forbrugsvarer, elektronik og klæbende produktfremstilling. Valg af den rigtige værktøjsstruktur, skæreafstand og pneumatisk konfiguration hjælper virksomheder med at forbedre produktionskonsistensen, mens de håndterer vedligeholdelseskrav og driftsomkostninger.
En pneumatisk blindmatrice er et skæreværktøj drevet af trykluft, der adskiller en påkrævet komponent fra ark, film eller andet passende materiale. Sammenlignet med manuelt betjent værktøj kan pneumatiske systemer reducere gentagne manuel indsats og understøtte integration med produktionsudstyr. Deres praktiske værdi afhænger af materialeegenskaber, delens geometri, påkrævet output og værktøjsdesign. Denne vejledning forklarer, hvordan pneumatisk blanking fungerer, hvilke materialer og industrier den betjener, hvordan den kan sammenlignes med alternative skæremetoder, og hvad købere bør vurdere, før de køber en skræddersyet løsning fra en producent som Junssen.
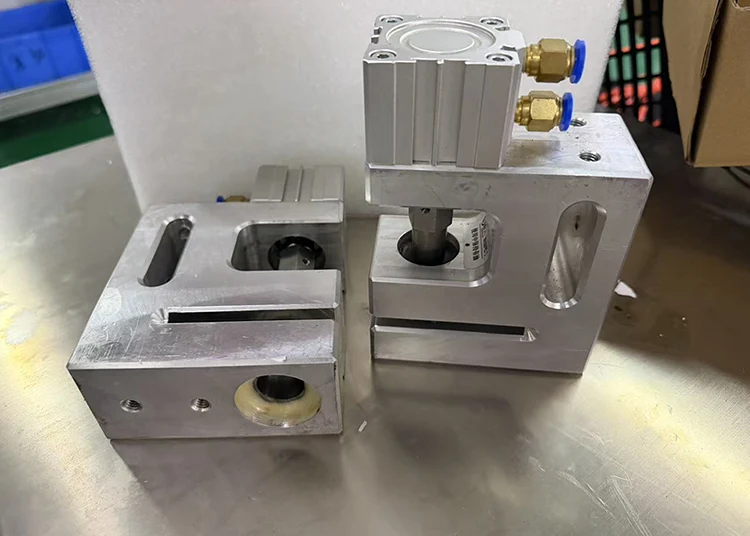
En pneumatisk blanking matrice er et specialiseret skæreværktøj, der bruger trykluft til at aktivere en stanse eller skæremekanisme. Dens primære formål er at skære en komponent med et defineret omrids fra et større ark eller kontinuerligt materiale. I en typisk blankningsoperation er det adskilte stykke det ønskede produkt, mens det omgivende materiale bliver til skrot eller en genanvendelig rest.
Hovedkomponenterne omfatter almindeligvis en pneumatisk cylinder, stempel, matrice, styrekomponenter og en understøttende base. Afhængigt af applikationen kan værktøjet monteres på en fast presse eller konfigureres til en passende mobil eller dedikeret produktionsopsætning. Junssen beskriver sin pneumatiske blanking-matrice som en kompakt, letvægtsløsning, der kan rumme forskellige produktionsarrangementer.
En anden praktisk fordel er værktøjsfleksibilitet. Når produktdimensioner eller hulpositioner ændres, kan en kompatibel stanse- og matricespecifikation udskiftes uden at genopbygge hele samlingen. Den nøjagtige gennemførlighed afhænger af værktøjsdesignet og den nye produktgeometri.
Det er vigtigt at skelne blanking fra almindelig hulstansning. Blanking giver en adskilt del med en defineret ydre profil, hvorimod udstansning generelt skaber et hul eller en åbning i materialet, der stort set forbliver intakt. Nogle produktionssystemer kombinerer begge funktioner, når deldesignet kræver det.
Driftsprincippet er ligetil: Trykluft genererer cylinderbevægelse, skæreelementet påfører arbejdsemnet kraft, og matricegeometrien bestemmer den resulterende profil. Vellykket drift kræver koordinering mellem det pneumatiske system, værktøjsafstand, materialepositionering og maskinens cyklus.
Til automatiseret produktion kan formen være integreret med en maskinstyring, positioneringsmekanisme eller materialetilførselssystem. Før integration bør fabrikanter verificere slagtiming, tilgængelig installationsplads, kontrolkompatibilitet og den nødvendige skærekraft.
Når værktøjet er korrekt designet og vedligeholdt, kan et pneumatisk blanking-system producere gentagelige komponentformer på tværs af produktionskørsler. Nøjagtig materialepositionering, passende skæreafstand og stabilt pneumatisk output er afgørende for at opnå dette resultat. Den faktiske dimensionstolerance skal fastlægges for hver applikation i stedet for at antages ud fra drivmetoden alene.
Pneumatiske mekanismer kan give et praktisk alternativ til applikationer, der ikke kræver en kompleks hydraulisk kraftenhed. En kompakt samling kan forenkle installationen i et eksisterende produktionsområde, selvom det overordnede fodaftryk afhænger af inventar, afskærmning, komponenter til luftforberedelse og materialehåndteringskrav.
Fordi aktuatoren bruger trykluft i stedet for hydraulikolie som drivmedium, undgår systemet hydraulisk væskelækage forbundet med hydrauliske kraftkredsløb. Dette kan være fordelagtigt i produktionsmiljøer, der håndterer følsomme film, klæbende materialer eller medicinske forbrugsdele. Ikke desto mindre bør trykluftens renhed, smørekrav og kontamineringskontrol vurderes i henhold til den specifikke produktionsproces.
Forskellige produktformer kan kræve forskellige udstansninger, matriceåbninger eller skæreprofiler. Et veltilrettelagt værktøjssystem kan gøre produktskift mere håndterbare, især når udskiftningskomponenter er designet til kompatibilitet med den eksisterende samling.
Pneumatisk blanking kan indbygges i passende automatiseret eller semi-automatiseret udstyr. Interlocks, afskærmning, trykovervågning og andre sikkerhedsanordninger kan hjælpe med at kontrollere adgangen til skæreområdet. Disse sikkerhedsforanstaltninger skal vælges og valideres for den aktuelle maskine; pneumatisk aktivering alene garanterer ikke operatørens sikkerhed.
Egnetheden af en pneumatisk blindmatrice afhænger af materialets tykkelse, hårdhed, elasticitet, overfladeegenskaber og skæremodstand. Det er særligt anvendeligt til udvalgte tynde og fleksible materialer, forudsat at værktøjsgeometrien og den tilgængelige kraft er passende.
| Industri | Typiske materialer | Potentielle applikationer | Nøgleovervejelse |
|---|---|---|---|
| Fleksibel emballage | PE, PP, PET og andre egnede film | Emballagekomponenter og formede filmdele | Filmtykkelse, tætningsegenskaber og kantkvalitet |
| Medicinske forbrugsvarer | Ikke-vævet stof, hydrogel, klæbende laminater | Elektrodepuder, forbindinger og medicinske plastre | Dimensionskonsistens og kontamineringskontrol |
| Elektronik | Isolerende film, fleksible polymerer, udvalgte ledende materialer | Isoleringsstykker og tynde funktionelle komponenter | Profilnøjagtighed og materialedeformation |
| Etiketter og tryk | Etiketbeholdning, papir, klæbende materialer | Specialformede etiketter og udstansede komponenter | Klæbemiddelopbygning og rene skærekanter |
| Automotive interiør | Fleksible dekorative film og stødabsorberende materialer | Indvendige trimstykker og formede puder | Gentagelighed og kompatibilitet med lagdelte materialer |
| Generel industriel fremstilling | Skum, gummi, silikone og andre egnede bløde materialer | Pakninger, tætninger, puder og beskyttende komponenter | Skærekraft, værktøjsslid og delegeometri |
Disse eksempler er anvendelsesmuligheder, ikke en garanti for, at en standardmatrice kan behandle hvert opført materiale. Flerlagskompositter, slibende substrater, tykke emner og hårde metaller kan kræve en anden skærestruktur eller en mere kraftfuld maskine. En materialeprøve og produkttegning hjælper med at bestemme gennemførligheden, før værktøjet fremstilles.
Valget mellem pneumatisk stansning, pneumatisk stansning og hydraulisk skæring afhænger af, om det ønskede resultat er en separat komponent, et hul eller en gennemskæring af en materialeprofil. Købere bør sammenligne den tilsigtede proces i stedet for at behandle disse metoder som udskiftelige.
| Sammenligningsfaktor | Pneumatisk afblændingsmatrice | Pneumatisk stansematrice | Hydraulisk skæresystem |
|---|---|---|---|
| Hovedformål | Adskiller en formet færdig del | Skaber huller eller specificerede åbninger | Anvender hydraulisk kraft til passende skære- eller formeopgaver |
| Strømkilde | Trykluft | Trykluft | Hydraulisk væske under tryk |
| Typiske styrker | Definerede profiler og gentagelig deladskillelse | Effektiv hultagning og flerhulsoperationer | Kan levere høj kraft til krævende applikationer |
| Vedligeholdelsesfokus | Skærekanter, guider, lufttilførsel og armaturer | Hulningstilstand, hulgeometri, guider og lufttilførsel | Væsketilstand, tætninger, slanger og hydrauliske komponenter |
| Valgprioritet | Del omrids, materiale og påkrævet kraft | Hulform, diameter og position | Tving krav, procestype og systemkonfiguration |
En pneumatisk blindmatrice er ofte værd at vurdere, når emnet er egnet til pneumatisk skæring, og den nødvendige kraft kan leveres inden for systemets driftsgrænser. Hydraulisk udstyr kan være mere passende til tungere opgaver, mens en stansematrice generelt er det bedre valg, når det primære formål er at skabe åbninger.
For mere information om relateret værktøj, gennemgå Junssens blanking-matrice-løsninger og blanking- og piercing-matrice-muligheder.
At købe en matrice baseret på prisen alene kan føre til unødvendig efterbearbejdning, dårlig kantkvalitet eller uforenelighed med eksisterende udstyr. En mere pålidelig tilgang er at definere produktionskravene, før du anmoder om et tilbud.
Junssens produktinformation indikerer, at dens pneumatiske blanking-matrice er kompakt og let og kan understøtte forskellige produktionskonfigurationer. Det passende design skal stadig bekræftes i forhold til køberens tegninger, prøver og maskinspecifikationer.
For en tilpasset værktøjsforespørgsel skal du forberede en pakke indeholdende produkttegningen, materialedata, prøvebilleder, måloutput og installationskrav. Disse detaljer gør det muligt for leverandøren at vurdere designet mere præcist og identificere potentielle begrænsninger, før produktionen begynder.
Rutinemæssig vedligeholdelse hjælper med at bevare kantkvaliteten, reducere uplanlagt nedetid og forlænge værktøjets levetid. Det faktiske vedligeholdelsesinterval skal afspejle driftsfrekvensen, underlagets karakteristika og producentens instruktioner.
For højt lufttryk bør ikke bruges til at kompensere for en stump skærkant eller en forkert designet matrice. Drift ud over specificerede grænser kan fremskynde slid og beskadige interne komponenter. Før vedligeholdelse skal du isolere den pneumatiske energikilde, frigive lagret tryk og følge de gældende lockout- og sikkerhedsprocedurer.
Hvis der opstår grater eller ufuldstændige snit, skal du først kontrollere materialets placering, banebrydende tilstand, frigang og pneumatisk stabilitet. Justeringer bør baseres på inspektion og værktøjsproducentens anbefalinger snarere end forsøg og fejl alene.
En pneumatisk blindmatrice bruger trykluft til at drive en skæremekanisme, der adskiller en komponent fra en større plade, film eller andet passende substrat. Det bruges, når producenter har brug for gentagelige former og ensartede deldimensioner.
Afhængigt af matricedesignet og tilgængelig skærekraft kan egnede materialer omfatte plastfilm, papir, ikke-vævet stof, klæbende laminater, skum, gummi, silikone og udvalgte isoleringsmaterialer. Kompatibilitet skal verificeres for den specifikke materialetykkelse og delgeometri.
Blanking producerer typisk et adskilt stykke, der bliver den nødvendige færdige komponent. Stansning skaber generelt et hul eller en åbning, hvor den fjernede snegl behandles som affald. Den korrekte proces afhænger af produktdesignet.
Junssen leverer skæreværktøjsløsninger til forskellige produktionskrav. Købere kan indsende tegninger, prøver, materialespecifikationer og udstyrsdetaljer til en teknisk vurdering. Den endelige konfiguration afhænger af applikationen og bekræftede designkrav.
Materialets hårdhed og slibeevne, skæreafstand, kanttilstand, justering, driftstryk, produktionsfrekvens og vedligeholdelsespraksis har alle indflydelse på levetiden. Regelmæssig inspektion og rettidig service hjælper med at reducere for tidligt slid.
Brug passende stanse-til-matrice-frigang, bevar skarpe skærekanter, fastgør emnet, og hold den pneumatiske forsyning stabil. Materialeegenskaber og værktøjsgeometri bør vurderes sammen, når tilbagevendende skærefejl opstår.
Angiv produkttegning, substrattype og -tykkelse, måldimensioner og tolerancer, forventet produktionsvolumen, værtsmaskinespecifikationer og eventuelle særlige sikkerheds- eller automatiseringskrav. Prøver kan også hjælpe med at afklare materiel adfærd.
En veldesignet pneumatisk blindmatrice kan hjælpe producenter med at producere konsistent formede komponenter, mens de understøtter fleksible værktøjsarrangementer og effektive produktionsarbejdsgange. Dens egnethed afhænger af materialet, skæregeometri, påkrævet kraft, maskinkompatibilitet og forventet output. Omhyggelig specifikation og rutinemæssig vedligeholdelse er afgørende for pålidelig drift.
Uanset om du udvikler medicinske forbrugsvarer, fleksible emballagekomponenter, klæbende produkter eller præcisionsindustrielle dele, kan Junssen hjælpe med at vurdere dine værktøjskrav og udforske en passende konfiguration. Besøg Pneumatic Blanking Die-produktsiden for at lære mere, gennemgå de relevante automatiserings- og værktøjsløsninger ogkontakt osmed dine tegninger, materialedetaljer og produktionsmål for at diskutere en skræddersyet løsning til din applikation.
Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Alle rettigheder forbeholdes.
Links Sitemap RSS XML Privatlivspolitik